


Slagtåliga handskar: Betyg, material och inköpsguide för köpare
En pressoperatör vid en metallstämpellinje sträcker sig in för att åtgärda en stopp. Tärningen stängs. Hans handske tar slaget och skillnaden mellan en skadad hand och en trasig kommer ner till några millimeter termoplastiskt gummi som sitter över hans knogar. Det är hela jobbet med slagtåliga handskar. De är inte skärtåliga handskar med ett tuffare namn, och de är inte arbetshandskar i läder för allmänt bruk med lite stoppning påklistrad.
Här är det korta svaret först. Om dina arbetare möter fallande verktyg, svängande komponenter, klämpunkter eller upprepade stötar mot hårda kanter, specificera handskar med en testad slagstyrka, antingen ANSI/ISEA 138 Prestandanivå 1, 2 eller 3 , eller slagpiktogram enligt EN 388:2016. Om deras exponering endast är nötning och lätt skärning, är en slagklassad handske nästan säkert fel specifikation, och du kommer att betala för vaddering som aldrig tjänar sitt behåll.
Resten av den här sidan täcker vad dessa betyg faktiskt mäter, hur läder- och syntetiska konstruktioner skiljer sig åt i fält, vilka kombinationer som hanterar de stökiga jobben där slag, skärning, olja, vatten, kyla och värme kommer tillsammans, och vad importörer, grossister och distributörer bör verifiera innan de släpper en bulkbeställning.
Vad slagtåliga handskar faktiskt skyddar mot
Impact är en kort, högenergibelastning. En tappad skiftnyckel, en svängande stålplåt, ett rekylverktyg, en klämspets på en transportör eller en hand som pressas mot en vass kant under monteringen ger kraft över ett mycket kort fönster. Handskens uppgift är att sprida den kraften över ett bredare område och sträcka ut tiden över vilken handen absorberar den, vilket sänker topptrycket vid varje enskild punkt på handen.
Skärmotståndet fungerar annorlunda. Skärskador kommer från ett blad eller en vass egg som glider över materialet under tryck. Skärprestanda handlar om hur mycket belastning ett blad behöver för att skära av materialet, vilket är anledningen till att skärtåliga handskar förlitar sig på höghållfasta garn, aramidblandningar eller tätt vävt läder snarare än på hårda plastskal.
Denna distinktion har betydelse kommersiellt. En köpare som beställer en slaghandske för att lösa ett skärproblem kommer att sluta med en tyngre, mindre fingerfärdig produkt som ändå inte klarar skärtestet. En köpare som beställer en tunn handske för att lösa ett stötproblem får en produkt som går sönder inom en vecka efter regelbunden användning.
Hur skyddet är uppbyggt
- Pansar med baksida. Termoplastiskt gummi, termoplastisk polyuretan, gelkuddar eller gjutna skumsegment absorberar slaget och sprider det över knogen och metakarpalområdet.
- Handflata och grepplager. Fullnarvsläder, delat läder eller syntetisk mikrofiber ger nötningsbeständighet och håller arbetsstycket från att glida under reaktionen på en stöt.
- Söm och stygnplacering. Nedgrävda sömmar och förstärkta sömmar i grenen hindrar rustningen från att dra iväg i belastningsögonblicket.
- Handledsstängning. En åtsittande manschett hindrar handsken från att rotera på handen, vilket annars skulle exponera bara knogar i värsta möjliga ögonblick.
Vad de inte skyddar mot
Ingen handske på marknaden förhindrar en klämskada från en hydraulisk press eller en långsamtgående tung vält. Stötklassificeringar adresserar ett enda dynamiskt slag vid en definierad energinivå, inte ihållande kompression. Slaghandskar ger inte heller någon elektrisk isolering om de inte har en specifik ljusbågs- eller dielektrisk klassificering, och de erbjuder inget skydd mot kemiskt genomträngning. Där dessa faror finns måste slaghandsken sitta i ett bredare PPE-program snarare än att ersätta den.
Slaghållfasthet och skärmotstånd är separata prestandaegenskaper som mäts med separata tester. Anta aldrig att en handske som är klassad för den ena fungerar på den andra.
Hur slagtålighet testas och graderas
Två standarder dominerar upphandlingsspecifikationer: ANSI/ISEA 138 i Nordamerika och EN 388:2016 i Europa. De är inte utbytbara och en specifikation som listar den ena utan den andra kommer ofta att misslyckas vid tullklarering eller vid kundens inkommande inspektion.
ANSI/ISEA 138 prestandanivåer
Testet släpper en känd massa på ett handskprov som vilar på ett kupolformat städ, med en kraftsensor under. Fyra knoglägen och tummen testas över flera prover. Resultatet rapporteras som den maximala överförda kraften i kilonewton, och det slutliga betyget återspeglar det sämst presterande provet, inte genomsnittet.
De tre nivåerna definieras av övre tröskelvärden:
| Prestandanivå | Maximal topp överförd kraft | Typisk fälttolkning |
|---|---|---|
| Nivå 1 | 9,0 kN | Grundläggande knogskydd för lätt montering och hantering |
| Nivå 2 | 6,5 kN | Allmän industriell användning, underhåll, verktygshantering |
| Nivå 3 | 4,5 kN | Tung tillverkning, gjuteriarbeten, högenergiska manuella uppgifter |
Köpare bör notera att nivån bestäms av den svagaste av de testade positionerna. En handske som presterar bra vid knogarna men dåligt vid tummen kommer att graderas på tummen. Detta är anledningen till att en fabrik som endast kontrollerar baksidan av handen internt kommer att producera prover som misslyckas med tredjepartsverifiering.
EN 388:2016 och Impact Pictogram
EN 388 täcker nötning, skärning, rivning och punktering, och 2016 års revision lade till ett TDM-snitttest för material med högre prestanda plus ett separat slagtest. I den nuvarande versionen får en handske som klarar slagprovet bokstaven P under sköldpiktogrammet. Det är ett godkänt eller underkänt resultat, inte en betygsskala.
Den praktiska konsekvensen är att en europeisk kund som ber om "EN 388-påverkan" ber om ett ja eller nej, medan en nordamerikansk kund som ber om "ANSI level 2" ber om ett specifikt prestationsband. Leverantörer som kan hålla båda uppsättningarna av dokumentation samtidigt är betydligt lättare att arbeta med än de som bara kan producera en.
Avläsning av trösklarna som en visuell skala
Gapet mellan nivåerna är mindre än vad de flesta inköpsteam antar när de först ser siffrorna på ett specifikationsblad. Tabellen nedan visar den tillåtna överförda kraften på varje ANSI/ISEA 138-nivå på en gemensam skala så att skillnaderna är synliga sida vid sida.
Maximal tillåten maximal överförd kraft enligt ANSI/ISEA 138-nivå (kN)
Lägre överförd kraft indikerar större skydd. Alla staplar ritade till en gemensam skala.
Vad diagrammet klargör är att förflyttning från nivå 1 till nivå 3 kräver att handsken absorberar ungefär hälften av kraften som en nivå 1-produkt tillåts passera. Den minskningen uppnås huvudsakligen av pansartjocklek, materialtäthet och antalet oberoende segment i baksidans skal, som alla lägger till vikt och minskar flexibiliteten.
Det förklarar också varför nivå 2 har blivit den fungerande standarden inom allmän industri. Steget från nivå 1 till nivå 2 ger en meningsfull minskning av överförd kraft för en blygsam ökning av bulk, medan steget från nivå 2 till nivå 3 vanligtvis skjuter handskar till en viktkategori som arbetare tycker är tröttsamt att bära under ett helt skift.
För inköpsteam är den praktiska läsningen att specifikationen ska följa den uppmätta faran snarare än det högsta antalet tillgängliga i katalogen. En operation som specificerar nivå 3 för varje arbetsstation kommer ofta att se efterlevnaden minska och handskkonsumtionen öka, eftersom arbetare tar bort tunga handskar vid första tillfället och sätter på dem mycket mer sällan.
Ange den lägsta stötnivån som verkligen täcker den uppmätta faran, validera sedan passform och komfort innan du skalar beställningen.
Vanliga typer och konstruktioner av slagtåliga handskar
Impact handskar på den nuvarande marknaden delas in i tre breda byggfamiljer. Rätt familj beror på hur mycket skicklighet uppgiften kräver och hur många andra faror som delar samma arbetsyta.
Läderhandflata med baksida av termoplastgummi
Detta är den dominerande designen inom metalltillverkning, fordonsmontering och allmänt underhåll. En handflata med fullnarv eller delad kohud hanterar nötning och grepp medan ett gjutet TPR-skal täcker knogarna och handryggen. Skalet är vanligtvis segmenterat så att fingrarna fortfarande kan böjas. Kvalitetsskillnader visar sig i hårdheten hos TPR-blandningen, tjockleken på de enskilda segmenten och om skalet är sytt till en separat liner eller limmad direkt på lädret.
Ett vanligt felläge i billiga versioner är delaminering vid fingerlederna efter några veckors användning. Det är vanligtvis ett bindnings- eller sömproblem snarare än ett materialproblem, och det är värt att fråga en leverantör hur skalet fästs innan du gör en volymbeställning.
Helsyntetiska mikrofiberkonstruktioner
Syntetläder i mikrofiber erbjuder konsekvent tjocklek från batch till batch, motstår oljeabsorption bättre än naturligt läder i vissa formuleringar och kan tvättas mer aggressivt. Avvägningen är att den generellt ger lägre skärprestanda och mindre naturligt grepp på oljiga eller våta ytor. För miljöer där hygien och repeterbar tjocklek är viktigare än skärskydd är syntetiska konstruktioner ett rimligt val.
Flerlagers sammansatta byggnader
Många industrijobb involverar påverkan plus något annat, och marknaden har svarat med kompositdesign. En enda handske kan bära vattenavstötning, oljebeständighet, flamskydd, köldisolering och ljusbågsskydd vid sidan av slagklassificeringen. Dessa produkter är byggda genom att kombinera en yttersida av behandlat läder, ett inre membran eller beläggning och ett fodrat handskal.
Kompositkonstruktion är där leverantörsförmåga separeras snabbt. Att lägga till en andra eller tredje funktion ändrar garvningen, efterbehandlingen och monteringssekvensen, och det är relativt lätt att förlora slagprestanda när man jagar vattenmotstånd eller värmeisolering. Köpare som utvärderar en komposithandske bör be om en fullständig testrapport om den färdiga produkten snarare än en rapport om lädret i sig.
Handskar med kompositfunktion ska alltid valideras som färdiga produkter, eftersom slagstyrkan kan ändras när ett membran, beläggning eller foder har lagts till.
Att välja mellan kohud, getskinn, fårskinn och syntetiska slagtåliga handskar
Handflatans material driver nötningslivslängden, greppet, kostnaden och hur handsken faktiskt känns efter fyra timmars användning. Tabellen nedan jämför de alternativ som oftast citeras av tillverkare av läderarbetshandskar.
| Material | Nötningsliv | Grepp på oljiga ytor | Skicklighet | Relativ kostnad | Vanliga applikationer |
|---|---|---|---|---|---|
| Fullnarv kohud | Hög | Bra | Måttlig | Medium | Tillverkning, svetsning, tung hantering |
| Delad kohud | Medium till hög | Måttlig | Måttlig | Låg till medium | Allmänt arbete, konstruktion, logistik |
| Getskinn | Medium | Mycket bra | Hög | Medium till hög | Precisionsmontering, körning, trädgårdsarbete |
| Fårskinn | Låg till medium | Bra | Mycket hög | Medium | Lätt montering, kalla förhållanden, komfort-först roller |
| Syntetisk mikrofiber | Medium | Måttlig | Hög | Låg till medium | Hög-volume consumable programmes, washable environments |
Kohud förblir volymvalet för tungt industriarbete. Fullnarv kohud håller sin struktur längre under nötning och motstår att riva i handflatan, vilket är anledningen till att det förekommer så ofta i svets- och tillverkningslinjer. Delad kohud kostar mindre men ger en kortare livslängd och behandlas bäst som en förbrukningsvara i verksamheter med hög omsättning.
Getskinn är materialet att sträcka sig efter när greppkvaliteten är viktigare än rå nötningslivslängd. Dess tätare fiberstruktur ger bättre känsla på små komponenter och förbättrad kontroll på hala underlag, varför den dyker upp vid precisionsmontering, körning och trädgårdsarbete snarare än vid kraftig stämpling. Fårskinn levererar den högsta fingerfärdigheten av de naturliga alternativen men den lägsta nötningsbeständigheten, så det hör hemma i roller där handsken handlar mer om komfort och lätt skydd än om att överleva konstant kontakt med grovt stål.
Syntetisk mikrofiber upptar den volymförbrukande positionen. Den erbjuder utmärkt tjocklekskonsistens och fungerar bra i tvättprogram, men den lägre klippprestandan gör att den inte bör användas som en ersättning där det finns skarpa kanter.
Matcha handflatans material till den dominerande slitmekanismen, inte till prisnivån, eftersom den billigaste handsken per par sällan är den billigaste handsken per skift.
Matchande slagtåliga handskar till jobbet
Impact reser sällan ensam i en industriell miljö. Avsnitten nedan går igenom de fyra miljöer där specifikationsfel kostar mest, och där skillnaden mellan en enfunktions- och en komposithandske blir synlig inom en månad.
Metalltillverkning, stämpling och montering
Detta är den klassiska stötmiljön: vassa plåtkanter, tunga verktyg, svängande delar och konstant hantering av styva komponenter. Ett nivå 2-handskal i kombination med en skärtålig handflata täcker de flesta av dessa uppgifter. Titta på passformen runt fingergrenen, eftersom pansarsegmenten måste böjas med handen utan att öppna en lucka som låter en arkkant glida under skalet.
Där det finns oljedimma, kylvätskespray eller hydraulvätska kommer handflatan att hårdna och tappa greppet om inte lädret behandlas. En behandlad kohud med ett skärtåligt foder och ett slagskal av nivå 2 klarar den kombinerade belastningen utan att tvinga fram ett andra handskbyte under skiftet.
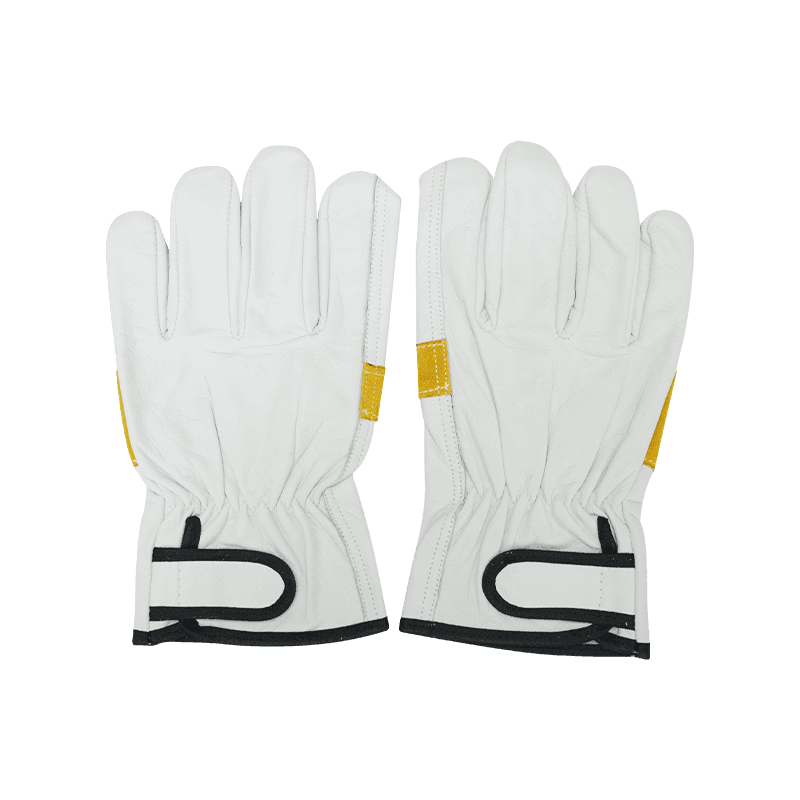
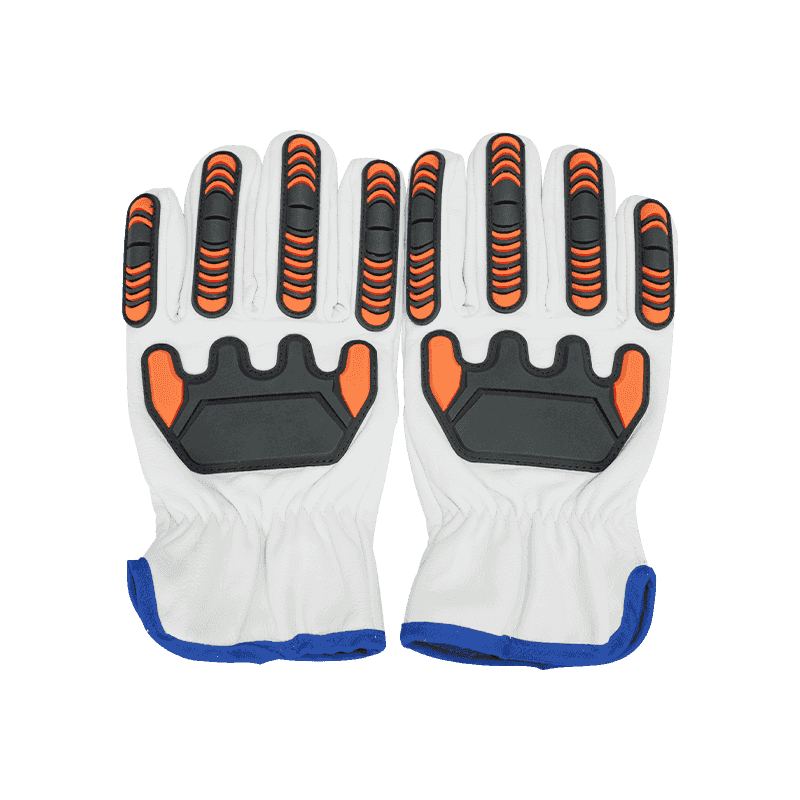 Anti-impact Skärtåliga kohudshandskar 1. Dessa handskar är gjorda av högkvalitativt nötskinn, som är känt för sin önskvärda nötningsbeständighet, rivhållfasthet och flexibilitet, och kan effektivt r... Visa produkt →
Svetsning, Gjuteri och Varmarbeten
Värme och slag överlappar varandra oftare än vad de flesta säkerhetsprogram antar. Svetsare hanterar het metall, tappar tunga fixturer och arbetar nära vassa kanter, och en handske som endast skyddar mot gnistor kommer inte att överleva kontakt med arbetsstycket. Längre manschetter, tyngre läder och flamskyddad behandling spelar roll, och stötskalet måste placeras så att det inte stoppar värmen mot handryggen.
För TIG och precisionssvetsning är skicklighet den begränsande faktorn, och slagskalet måste vara tillräckligt tunt för att svetsaren fortfarande kan kontrollera tillsatsstaven. För tyngre manuellt bågarbete i metall ger en längre manschett och tjockare läder bättre skydd mot stänk som rör sig uppför underarmen.
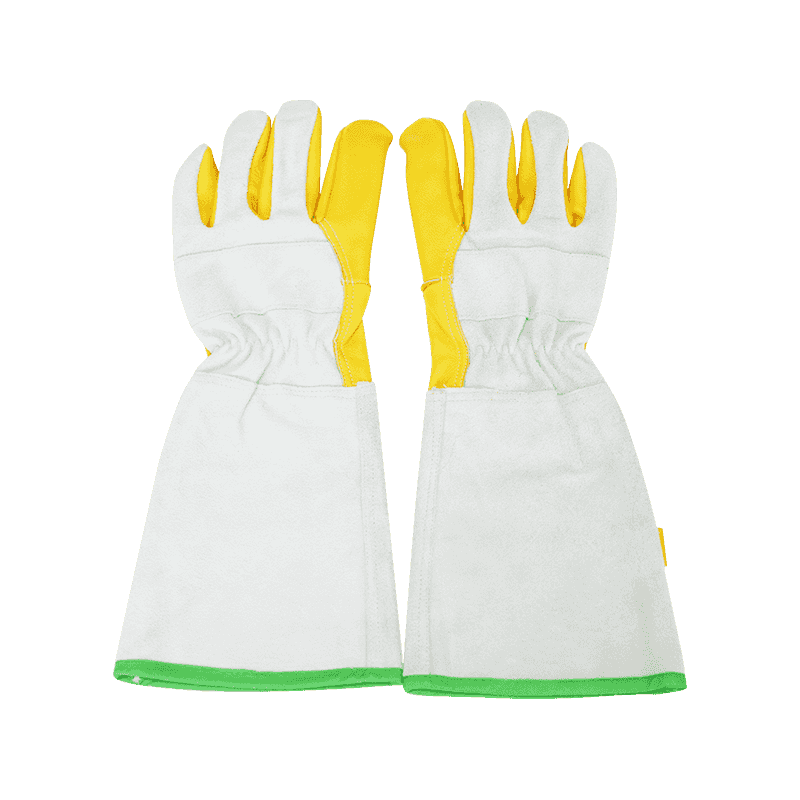 Förlängda kohudsvetshandskar 1. Den önskvärda prestandan hos svetshandskar av kohud garanterar arbetarnas säkerhet under svetsoperationer. Den tål höga temperaturer, gnistor och stänk... Visa produkt →
Elarbeten, våta och oljiga förhållanden
Våta och oljiga ytor är där de flesta slagspecifikationerna tyst misslyckas. Obehandlat läder absorberar vatten, mjukar upp och tappar både grepp och strukturell integritet, och en oljemättad handflata tappar friktionen precis när arbetaren behöver det som mest. För dessa tillstånd, leta efter behandlat läder med vatten- och oljeavvisande egenskaper, plus flamskydd där ljusbågsexponering är möjlig.
Det är värt att notera att vattenavstötning och vattenbeständighet inte är samma egenskap. En avvisande yta släpper spray och lätt kontakt; en membranstödd konstruktion blockerar långvarig mättnad. Skillnaden spelar roll när handsken bärs genom ett helt vått skift snarare än genom tillfällig exponering för stänk.
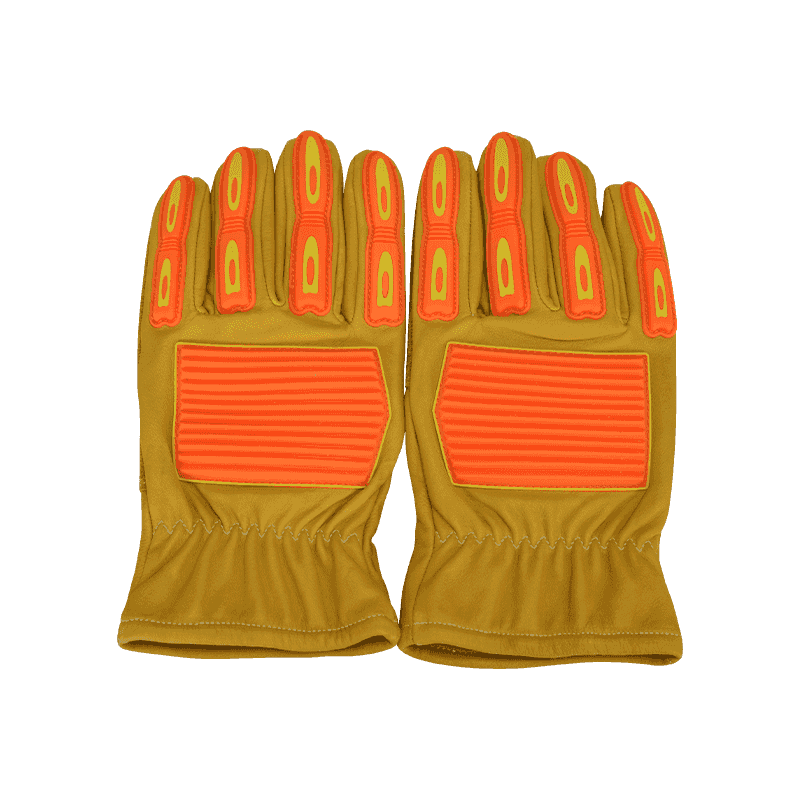 Vattentäta oljebeständiga Flam Retardant Anti-impact Kohudshandskar De högpresterande skyddshandskarna använder avancerad materialproduktionsteknik och exakt bearbetningsteknik och realiserar den organiska kombinationen av olika p... Visa produkt →
Kylförvaring och utomhusarbete
Kalla miljöer förändrar hur slagpansar beter sig. Termoplastiskt gummi styvar vid låg temperatur, vilket minskar flexibiliteten och kan göra att skalet känns sprött. En handske designad för kylrum behöver både ett isolerande foder och en pansarblandning vald för lågtemperaturflex, annars försämras skyddet exakt när arbetarens reaktionstid redan är långsammare.
Den praktiska specifikationen kombinerar slagskydd, skärskydd och köldisolering i en produkt, varför kompositdesign har vuxit i kylkedjelogistik och vinterbyggnadsarbeten.
I miljöer med flera risker, specificera en enda komposithandske istället för lager, eftersom lager minskar fingerfärdigheten och ökar risken att arbetare tar bort skyddet helt.
Inköp av slagtåliga handskar som importör, grossist eller distributör
När den tekniska specifikationen väl är klar övergår inköpssamtalet till konsekvens, dokumentation och ledtid. Det här är de punkter där en inköpsorder antingen löper smidigt eller genererar ett års avkastning.
Dokumentation att begära innan provtagning
- Testrapporter för färdiga produkter för slagprestanda, skärprestanda och alla påstådda lågor, ljusbågar eller termiska egenskaper, utfärdade av ett erkänt tredjepartslaboratorium.
- Materialdeklarationer som täcker läderursprung och eventuella begränsade ämneskrav som är relevanta för destinationsmarknaden.
- Bekräftelse på vilka positioner som testades enligt ANSI/ISEA 138 och vilket prov som användes för att sätta den rapporterade nivån.
- Batchspårbarhetsregister, så ett framtida klagomål kan kopplas tillbaka till en specifik produktionskörning.
- Skötsel- och tvättanvisningar som speglar vad handsken faktiskt tål.
Sampling and validation
Beställ prover från minst tre produktionsserier istället för en. Slagprestanda beror dels på pansarblandningen och dels på monteringen, och små skiftningar i bindningstryck eller stygnspänning kan flytta en handske mellan nivåerna. En leverantör som kan visa stabila resultat över tre på varandra följande körningar är en väsentligt lägre risk än en som bara kan visa ett enda gyllene prov.
Volym-, anpassnings- och OEM-program
De flesta tillverkare av läderarbetshandskar erbjuder OEM- och ODM-program som täcker handflatans material, manschettlängd, pansarkonfiguration, färg, varumärke och förpackning. Avvägningarna är välbekanta: anpassade färger och skräddarsydd skalgeometri ökar minimibeställningskvantiteterna och förlänger utvecklingstiden, medan standardspecifikationer skickas snabbare och kostar mindre per par.
För distributörer som bygger ett eget märkessortiment är det vanligtvis vettigt att börja med en eller två standardkonstruktioner och endast anpassa varumärket och förpackningen. När produkten väl flyttar och specifikationen har validerats i fält blir djupare anpassning mycket lättare att motivera.
Frågor värda att ställa direkt till en leverantör
- Vilket laboratorium har gett ut konsekvensrapporten och när förnyades den senast?
- Vad är den typiska produktionsledtiden för en upprepad order, och vad får den att glida?
- Hur fästs TPR-skalet och vad är den förväntade livslängden vid daglig användning?
- Vad är defektfrekvensen på de tre tidigare leveranserna av denna modell?
- Kan du leverera samma konstruktion i två eller tre palmmaterial för jämförelse?
Konsekvens över produktionsserier är en mer tillförlitlig indikator på leverantörskvalitet än ett enda imponerande testcertifikat.
Fit, fingerfärdighet och trötthet: varför arbetare slutar bära dem
Slaghandskar misslyckas i fält av skäl som inte har något att göra med betyget på etiketten. De tas bort för att de är för varma, för styva eller av fel storlek, och när den vanan väl bildas är det mycket svårt att vända.
Storlekssystem och handmätning
Handskstorleken baseras vanligtvis på handflatans omkrets mätt runt knogarna, med handlängd som en sekundär kontroll. En arbetare som mäter vid gränsen mellan två storlekar bör i allmänhet ta den större storleken för en slaghandske, eftersom rustningen minskar den tillgängliga sträckan över handryggen. En handske som är för liten kommer att dra skalet hårt över knogarna och minska skyddet snarare än att förbättra det.
Weight and thermal load
Pansar med baksida fångar värme. I varma verkstäder leder detta till svettning, vilket mjukar upp lädret från insidan och påskyndar slitaget. Andningsbara foder, perforerade skalsegment och fukttransporterande foder hjälper alla, och där de inte är tillgängliga fungerar det ofta bättre att rotera två par per arbetare över ett skift än att byta till en lättare specifikation.
Skicklighetströsklar per uppgift
Monteringsarbete som involverar små fästelement behöver vanligtvis en handske som låter arbetaren plocka upp en mutter eller en bult utan att ta bort den. Om stötskalet förhindrar det, kommer arbetarna att dra av sig handsken för det fina arbetet och ta på den igen för det tunga arbetet, vilket motverkar syftet. I de rollerna är ett lättare nivå 1-skal med en tunn getskinnshandflata ofta mer effektivt än en tyngre nivå 3-produkt som ingen håller på.
En handske som arbetarna tar av för fina uppgifter ger inget skydd för dessa uppgifter, så skicklighet är en säkerhetsspecifikation snarare än en komfortpreferens.
Inspektions-, underhålls- och utbytescykler
Slaghandskar försämras på sätt som är lätta att missa. Pansringen kan förbli visuellt intakt medan fästpunkterna under redan har misslyckats, vilket innebär att en handske kan se funktionsduglig ut ända tills den lossnar under belastning.
Checklista för inspektion före användning
- Kontrollera TPR- eller TPU-skalet för sprickor, härdning eller separation från lädret.
- Böj fingrarna och bekräfta att pansarsegmenten rör sig med handen istället för att förbli stela.
- Inspektera sömmen runt fingergrenen och basen av tummen, där stressen koncentreras.
- Leta efter oljemättnad, vattenskada eller förstyvning i palmlädret.
- Kontrollera att manschettförslutningen fortfarande håller handsken stadigt på plats.
Cleaning and storage
Läderhandskar bör rengöras enligt tillverkarens instruktioner, vanligtvis med en fuktig trasa och mild tvål istället för lösningsmedel. Lösningsmedel tar bort de naturliga oljorna från lädret och påskyndar sprickbildning. Torkning bör ske vid rumstemperatur borta från direkt värme, eftersom torkning vid hög temperatur härdar både lädret och det termoplastiska pansaret. Syntetiska mikrofiberhandskar är mer toleranta mot tvätt men bör fortfarande torkas bort från direkta värmekällor.
When to replace
Byte bör utlösas av något av följande: synlig separation mellan skalet och lädret, sprickor som går genom mer än ett pansarsegment, palmläder som bärs igenom till fodret eller en manschett som inte längre håller. En användbar regel för distributörer och säkerhetsansvariga är att registrera hur många skift ett par överlever vid normal användning, och sedan ställa in ersättningsintervallet något under den siffran istället för att vänta på ett formellt misslyckande.
Byt ut på ett uppmätt slitageintervall snarare än vid synligt fel, eftersom slagpansar vanligtvis går sönder inifrån och ut.
Vanliga frågor om slagtåliga handskar
Vad betyder ANSI/ISEA 138-nivåerna egentligen?
De beskriver hur mycket kraft som tillåts passera genom handsken under ett kontrollerat slagprov. Nivå 1 tillåter upp till 9,0 kN, nivå 2 upp till 6,5 kN och nivå 3 upp till 4,5 kN. Lägre är bättre, och betyget sätts av den sämst presterande testade positionen.
Är slagtåliga handskar detsamma som skärtåliga handskar?
Nej. Impact-handskar är byggda för att absorbera ett dynamiskt slag, vanligtvis genom ett gjutet skal på handryggen. Skärtåliga handskar är byggda för att motstå ett blad eller vass egg. Vissa produkter har båda betygen, men de två egenskaperna testas separat och bör specificeras separat.
Kan jag använda slagtåliga handskar för elarbeten?
Endast om handsken har en specifik ljusbågs- eller dielektrisk klassificering. Standard slagpansar ger ingen elektrisk isolering. Där ljusbågsexponering förekommer, sitter stötskiktet vanligtvis inuti ett klassificerat system snarare än att fungera som den primära elektriska barriären.
Vilket palmmaterial ger längst livslängd?
Fullnarvskinn ger i allmänhet den längsta nötningslivslängden bland de vanliga alternativen, följt av delad kohud och sedan getskinn. Syntetisk mikrofiber sitter i mitten för nötning men ger bättre konsistens från batch till batch. Det rätta svaret beror fortfarande på den dominerande faran i uppgiften.
Hur många par ska en köpare prova innan han förbinder sig till en massbeställning?
Ett praktiskt tillvägagångssätt är tre par per kandidatmodell, hämtade från olika produktionskörningar där det är möjligt. Detta ger tillräckligt med data för att jämföra passform, skicklighet och tidigt slitage mellan operatörer utan att förbinda sig till en full containervolym.
Tappar slaghandskar sitt betyg med tiden?
Själva pansarsammansättningen förändras vanligtvis inte dramatiskt, men fästet mellan skalet och handskkroppen gör det. När segmenten börjar lyfta eller sömmen misslyckas sjunker det effektiva skyddet även om materialet ser intakt ut. Därför bör inspektionen fokusera på fäste snarare än på bara utseendet.
Vad ska en distributör kontrollera på förpackningen?
Bekräfta att piktogrammen och prestandanivåerna som är tryckta på förpackningen stämmer överens med den aktuella testrapporten, att storlekarna är tydligt markerade och att eventuella skötselanvisningar stämmer överens med vad materialet tål. Felöverensstämmelse mellan förpackningsanspråk och testdokumentation är en av de vanligaste anledningarna till att försändelser avvisas vid mottagningsbryggan.
Kan slaghandskar anpassas för ett eget märkesprogram?
De flesta erfarna tillverkare erbjuder OEM- och ODM-program som täcker palmmaterial, skalkonfiguration, färg, varumärke och förpackning. Anpassad skalgeometri och skräddarsydda färgställningar höjer vanligtvis minimibeställningskvantiteter, medan varumärkes- och förpackningsändringar vanligtvis är lättare att hantera vid lägre volymer.
Matcha varje slagtålig handskarspecifikation till en dokumenterad fara och en verifierad testrapport, så blir resten av upphandlingsbeslutet enkelt.
Mer läsning på denna sida
För en djupare titt på hur skärprestanda etableras i läderarbetshandskar, se vår tekniska anteckning om vad bestämmer skärmotståndet hos skärtåliga koskinnshandskar . Om handtrötthet är ett återkommande klagomål på dina linjer, diskussionen om hur funktionella handskar minskar handtrötthet och förbättrar arbetseffektiviteten täcker designfaktorerna som betyder mest.
 +86-0513-68163373
Produktkategori
Relaterade produkter
Om du är intresserad av våra produkter, vänligen kontakta oss
Kontaktuppgifter
- Address: No.99 West Dingxin Road, Dingyan Town, Rugao, Jiangsu, 226500, Kina
- Fax: +86-0513-88568360
- Tel: +86-0513-68163373
- E-post: [email protected]
Produkter
Snabblänk
Nyhetscenter
Mobil terminal
Nantong Qiji Glove Co., Ltd. ALLA RÄTTIGHETER FÖRBEHÅLLS.
Grossistleverantörer av anti-slaghandskar
Skärbeständig handskefabrik
